新能源叠片电池X射线检测设备与刀片锂电池X光探伤仪 原理、应用与发展趋势
引言
随着全球能源转型加速,新能源汽车和储能产业对动力电池的安全性、一致性提出了更高要求。叠片工艺和刀片结构作为提升电池能量密度与安全性的关键技术,其制造过程中的质量控制至关重要。X射线检测设备(X光机探伤仪)凭借非破坏性、高分辨率等优势,成为叠片电池和刀片锂电池缺陷检测的核心装备。本文将系统介绍这两种电池的X射线检测原理、设备关键性能、典型应用及未来趋势。
一、新能源叠片电池X射线检测设备
1.1 叠片电池结构特点
叠片电池是将正极片、负极片与隔膜交替堆叠而成,相比卷绕工艺,具有内阻低、发热均匀、能量密度高等优点。但其多层堆叠结构容易产生极片错位、褶皱、掉粉、毛刺等缺陷,直接影响电池寿命与安全。
1.2 X射线检测原理
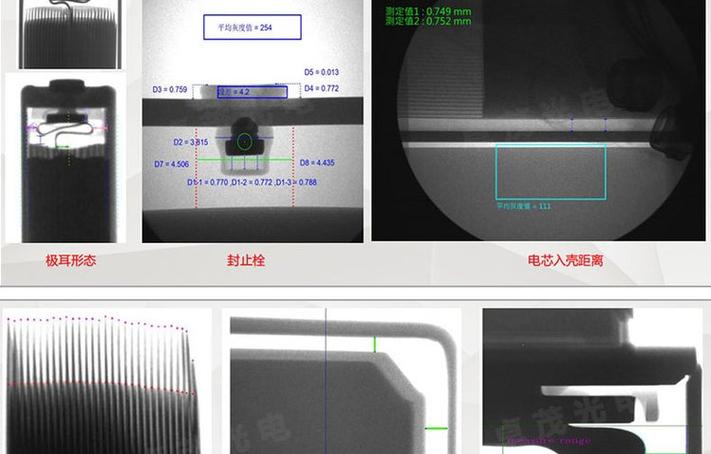
X射线穿透电池时,不同材料(如铜箔、铝箔、活性物质)对射线的吸收率不同。探测器接收衰减后的射线信号,经图像处理算法生成内部结构二维/三维图像,从而识别缺陷。对于叠片电池,主要检测:
- 极片对齐度:各层极片的边缘偏差(通常要求±0.5mm以内)。
- 隔膜褶皱/坍塌:导致内短路风险。
- 极片毛刺:过多毛刺会刺穿隔膜。
- 异物杂质:金属颗粒、粉尘等。
1.3 设备关键性能
- 分辨率:微焦点X射线源(焦点尺寸<5μm)配合高灵敏度探测器,可实现微米级成像。
- 检测速度:在线检测需匹配产线节拍(如30-60 PPM),采用快速图像采集与AI算法。
- 辐射安全:铅房屏蔽,漏射线剂量符合国标(<1μSv/h)。
- 自动化:自动上下料、自动判定OK/NG、数据追溯。
二、刀片锂电池X光机探伤仪
2.1 刀片电池结构特征
刀片电池(如比亚迪刀片电池)通过将电芯做成长条扁平状,直接集成到电池包,省去模组结构,大幅提升体积利用率。其特点是极片长、叠片层数多(可达数百层),对内部对齐度和焊接质量要求极高。
2.2 X光探伤仪的应用重点
刀片电池由于长度方向尺寸大(可达1米以上),传统X光机难以一次成像。因此探伤仪通常采用多视角扫描或线阵扫描方式,重点检测:
- 极组对齐度:全长范围内的极片错位。
- 极耳焊接:虚焊、焊穿、焊偏等。
- 内部气泡/夹杂:电解液浸润不良或异物。
- 极片断裂/破损。
2.3 设备技术亮点
- 长尺寸检测:大视野探测器或运动平台,适配刀片电池长度。
- CT断层扫描:可选配微焦点CT,实现三维缺陷分析。
- 智能识别:基于深度学习的缺陷分类,降低误判率。
- 在线/离线双模式:在线用于全检,离线用于抽检与失效分析。
三、X射线检测在电池制造中的价值
- 提升安全性:及早发现内短路隐患,降低召回风险。
- 提高良率:工艺反馈优化叠片/焊接参数,减少废品。
- 数据驱动:建立缺陷数据库,支持工艺追溯与持续改进。
- 成本控制:非破坏检测替代解剖抽检,节省样品成本。
四、选型建议与挑战
4.1 选型要点
- 电池尺寸:叠片电池关注层数与厚度;刀片电池关注长度与宽度。
- 检测精度:根据最小缺陷尺寸选择X射线源焦点与探测器像素。
- 节拍要求:在线全检需高吞吐量,离线分析可降低速度换取精度。
- 软件能力:AI算法、SPC统计分析、MES对接。
4.2 当前挑战
- 检测速度与精度的平衡:高分辨率CT扫描耗时较长,难以在线全检。
- 图像噪声与伪影:多层重叠结构导致图像复杂,需先进算法抑制。
- 标准缺失:行业尚无统一的缺陷判定标准。
- 辐射防护:高功率X射线源需严格控制安全。
五、发展趋势
- AI深度融合:从传统阈值分割转向深度学习,实现自适应缺陷识别与分类。
- 高速CT:采用碳纳米管冷阴极X射线源或快速探测器,缩短扫描时间。
- 多模态融合:X射线与超声、红外等技术结合,提供更全面的内部信息。
- 在线3D检测:利用双目立体成像或有限角CT,实现产线全检3D分析。
- 标准化与云平台:建立行业缺陷库与远程诊断服务。
##
新能源叠片电池与刀片锂电池的X射线检测设备,是保障电池安全与性能的关键利器。随着电池技术迭代和AI、CT技术的进步,X光探伤仪将更智能、更高速、更精准,为动力电池大规模制造保驾护航。电池企业应结合自身工艺特点,合理选型并持续优化检测方案,以在激烈的市场竞争中赢得先机。
如若转载,请注明出处:http://www.chenshi58.com/product/53.html
更新时间:2026-10-22 20:28:40