手机电池焊接设备与电池 精密制造的关键技术与选型指南

在智能手机高度集成化的今天,电池作为核心能量单元,其性能与可靠性直接影响用户体验。而电池与保护板、连接器之间的焊接质量,更是决定电池安全与寿命的关键环节。本文将深入探讨手机电池焊接的设备类型、工艺要点,以及如何根据电池特性选择适配的焊接方案。
一、手机电池焊接的挑战与要求
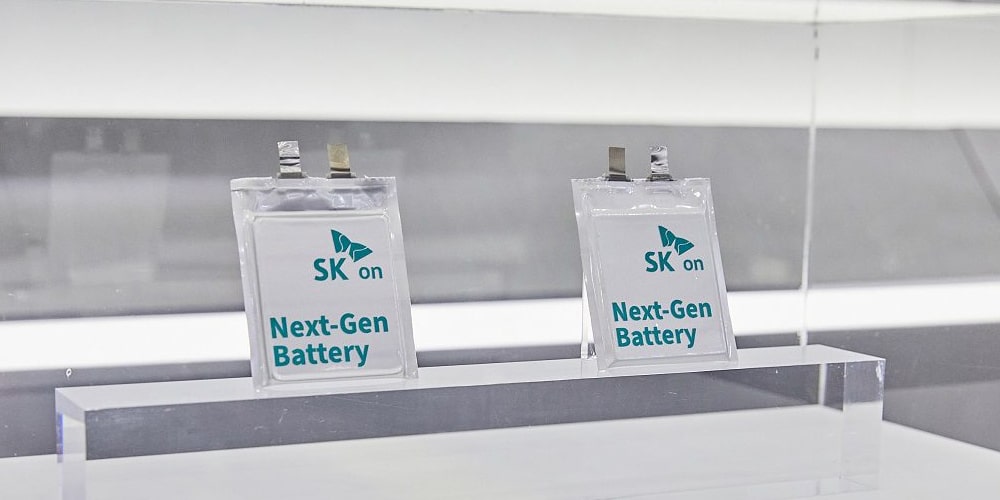
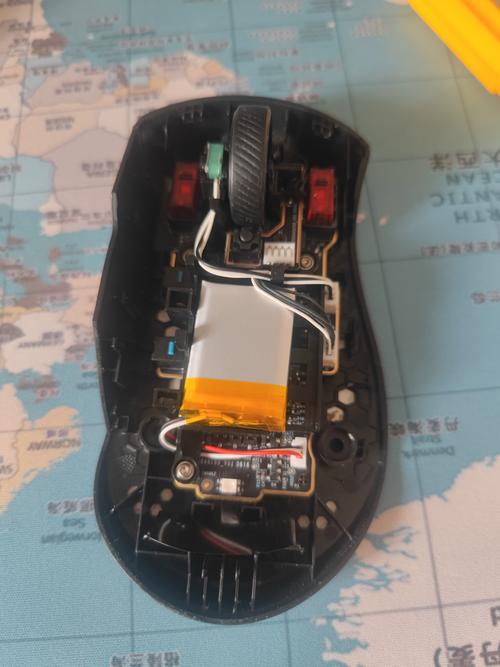
手机电池通常采用铝塑膜封装,正负极耳为铝片和镍片,厚度仅0.05-0.2mm。焊接过程面临三大挑战:
- 热敏感性:电芯内部隔膜和电解液耐温有限(通常<100℃),过高热量会导致短路或漏液。
- 材料差异:铝-镍、镍-铜等异种金属焊接易产生脆性金属间化合物。
- 空间限制:电池仓内空间狭小,焊点需极低飞溅且平整。
因此,手机电池焊接设备必须满足低热输入、高精度、非接触或微接触的要求。
二、主流手机电池焊接设备类型
1. 激光焊接机
激光焊接是目前高端手机电池产线的首选。通过光纤传输高能量密度光束,实现毫秒级局部加热。
- 优势:热影响区小(<0.5mm)、无机械应力、可焊接异种金属、自动化程度高。
- 典型配置:YAG激光器或光纤激光器(波长1064nm),配合振镜扫描或机器人手臂。
- 应用场景:电池极耳与保护板焊盘、电池连接器引脚、铝塑膜封边。
2. 超声波焊接机
利用高频振动(20-40kHz)使金属界面摩擦生热并塑性流动,形成固态连接。
- 优势:低温焊接(低于材料熔点)、无飞溅、适合铝-镍箔焊接。
- 典型配置:超声波金属点焊机,焊头压力可调(50-200N),焊接时间0.1-0.5s。
- 应用场景:电池极耳多层箔材预焊、镍片与铝片连接。
3. 电阻焊机
传统电阻焊(点焊)通过电极加压和电流焦耳热进行焊接。
- 优势:设备成本低、操作简单。
- 劣势:热输入较大,易损伤电芯;电极磨损快,焊点一致性差。
- 应用场景:仅用于低端电池或极耳与镍片连接,需严格控制焊接能量。
4. 脉冲热压焊机
利用脉冲电流加热焊头(如钼合金或陶瓷),通过热压实现焊接。
- 优势:温度闭环控制,适合热塑性材料或带胶极耳。
- 应用场景:电池保护板FPC与电芯极耳焊接。
三、焊接设备选型的关键参数
选择手机电池焊接设备时,需重点评估以下指标:
| 参数 | 要求 | 影响 |
|------|------|------|
| 热输入控制 | 激光/超声波<50J,电阻焊<10J | 避免电芯损伤 |
| 焊点精度 | 定位精度±0.02mm | 适应微型焊盘 |
| 焊接速度 | 激光<10ms/点 | 匹配产线节拍 |
| 飞溅控制 | 无飞溅或微飞溅 | 防止内部短路 |
| 自动化兼容 | 支持CCD定位、MES系统 | 实现智能制造 |
四、电池类型与焊接工艺匹配
不同电池结构对焊接设备提出差异化需求:
- 软包电池:极耳为铝/镍箔,推荐超声波预焊+激光终焊。超声波先将多层箔材预固定,激光再与保护板焊接,减少热损伤。
- 圆柱电池:极耳为镍带,可采用激光焊接或电阻焊,但需注意焊点避开内部卷芯。
- 方形电池:极耳为铝/铜,超声波焊接更适合,避免激光反射问题。
五、未来趋势:智能焊接与在线监测
随着手机电池向高能量密度、快充方向发展,焊接设备正朝着以下方向演进:
- 自适应焊接:通过视觉系统识别极耳位置和表面状态,实时调整激光功率或超声波振幅。
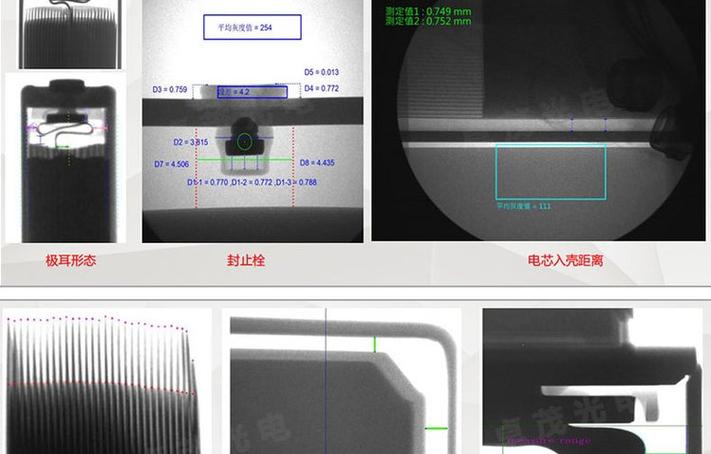
- 过程监控:集成红外测温、等离子体监测,实时反馈焊接质量。
- AI质量预测:利用机器学习分析焊接信号,提前预警虚焊、过焊。
- 模块化设计:快速切换焊接头,兼容多种电池型号。
##
手机电池焊接是典型的高精密微连接工艺,设备选型需综合考虑电池材料、热敏感性和产线效率。激光与超声波焊接是目前最优解,而智能化在线监测将成为下一代设备的标配。只有将焊接设备与电池特性深度匹配,才能实现安全、可靠、高效的手机电池制造。
如若转载,请注明出处:http://www.chenshi58.com/product/47.html
更新时间:2026-10-15 14:44:40